Português
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Fluxo de processamento de coluna de caixa da estrutura de aço EIHE e conquistas de aplicações de engenharia
I. Desenho de layout geral

Ⅱ. Processo-chave
|
Etapa 1 Pré-tratamento de superfície de placa de aço |
Conduzido de acordo com os requisitos de projeto ou processo antes do apagamento da placa de aço. |
|
|
Etapa 2 Endireitamento de placa de aço |
O endireitamento geral deve ser realizado após o pré-tratamento da placa de aço para garantir a precisão do corte e aliviar a tensão residual interna da placa de aço. |
|
|
Etapa 3 Corte e supressão de peças |
Antes de cortar, ajuste a máquina de corte, confirme o modelo do bico e verifique a estabilidade da pressão do ar. |
|
|
Durante o corte, pré-aqueça primeiro a costura de corte da placa de aço e controle rigorosamente a velocidade de corte. |
||
|
Etapa 4 Endireitamento secundário de peças |
Realizado após o blanking da placa de aço para garantir a precisão da montagem e reduzir a tensão residual interna das placas de aço. |
|
|
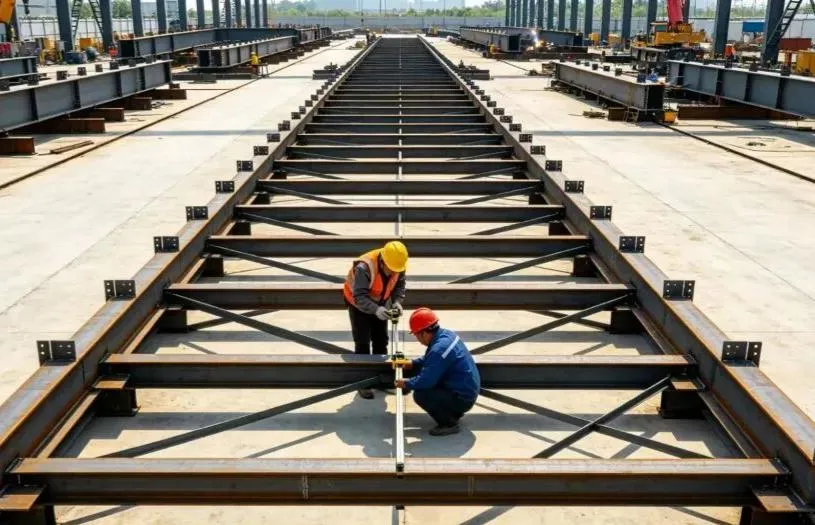
Etapa 5 Configuração de gabaritos e linhas de layout |
Antes da montagem, as linhas de layout e os gabaritos devem ser definidos primeiro. |
|
|
Durante a instalação do gabarito, o nível horizontal da abertura superior deve ser garantido e rigidez e resistência suficientes devem ser garantidas. |
||
|
Todos os gabaritos e linhas de layout só podem ser colocados em uso após serem inspecionados e aprovados por pessoal designado. |
||
|
Etapa 6 Posicionamento do painel inferior |
Posicionado com precisão por prumo e linhas de layout. |
|
|
Etapa 7 Montagem do diafragma |
Antes da montagem dos diafragmas, marque as linhas de posicionamento no painel inferior e remova a ferrugem flutuante em ambos os lados das linhas com um rebolo. |
|
|
Após a montagem dos diafragmas, fixe-os por meio de soldagem por pontos. |
||
|
Etapa 8 Montagem da Web |
Depois que a alma estiver montada e qualificada, prenda-a firmemente contra o diafragma com um macaco e, em seguida, fixe-a com soldagem por pontos.
|
|
|
Etapa 9 Montagem do painel superior |
Conclua o posicionamento preciso do painel superior com prumo e, em seguida, fixe com soldagem por pontos. |
|
|
Etapa 10 Soldagem por eletroescória de diafragma |
A soldagem por eletroescória unilateral é adotada para diafragmas. |
|
|
Mangas de cobre para início e extinção de arco devem ser instaladas nas aberturas superior e inferior dos furos de soldagem por eletroescória durante a soldagem. |
||
|
A corrente e a tensão de soldagem devem ser rigorosamente controladas durante todo o processo de soldagem, e deve-se prestar atenção à observação da mudança de cor da área de soldagem por eletroescória na alma. |
||
|
Etapa 11 Inspeção geral |
Durante a inspeção, concentre-se em verificar se o comprimento do componente, as dimensões diagonais e as dimensões da seção final atendem aos requisitos de projeto e especificação e corrija todas as peças fora da tolerância. |
|
|
Etapa 12 Fresamento final |
Fresar a face final após a montagem e soldagem. |
|
|
Garantir o nivelamento das barras e o paralelismo entre a face final e a fresa. |
||
|
Etapa 13 Jateamento de areia e remoção de ferrugem |
Remoção completa da ferrugem por jateamento de areia conforme necessário após a soldagem e, em seguida, transferência para a construção do revestimento. |
|


Ⅲ. Especificações para Montagem, Posicionamento e Soldagem
|
Precisão de montagem |
Durante a montagem: ● Restrições apropriadas devem ser adotadas para controlar a deformação da soldagem. ● As tolerâncias de contração de soldagem e a deformação reversa razoável devem ser reservadas para controlar as dimensões dos componentes e garantir o formato correto. |
|
Os desvios admissíveis para fabricação e montagem de ligações soldadas, bem como as tolerâncias dimensionais dos componentes estruturais, devem atender aos requisitos do Código para Aceitação da Qualidade Construtiva de Estruturas de Aço (GB 50205). |
|
|
Soldagem de posicionamento de montagem |
Deve ser implementado por soldagem semiautomática a arco metálico a gás com fio sólido (GMAW). |
|
Soldador |
Os soldadores envolvidos na soldagem por pontos de montagem deverão possuir os certificados de qualificação correspondentes especificados na Especificação Técnica para Soldagem de Estruturas de Aço para Edifícios (JGJ81). |
|
Posição dos pontos de solda |
Posição das soldas de pontos: As soldas de pontos devem evitar o início e o fim das soldas formais e não devem ser colocadas em cantos, bordas, extremidades e outras áreas críticas propensas a resistência estrutural e defeitos de fabricação. |
|
Para juntas em T, soldagem por pontos: Deve ser realizada simetricamente em ambos os lados; entretanto, a soldagem por pontos dentro da ranhura deve ser evitada tanto quanto possível. Para soldagem de ranhura com penetração total: A soldagem por pontos deve ser realizada na ranhura para goivagem traseira, por exemplo, goivagem traseira. |
|
|
As posições de montagem e soldagem das placas de suporte de soldagem, bem como das placas de entrada e saída, devem estar em conformidade com os padrões relevantes |
|
|
Materiais de soldagem |
Os materiais de soldagem utilizados para montagem e soldagem por pontos devem ser consistentes com aqueles para soldagem formal, ou seja, devem ser adotados os mesmos materiais de soldagem usados na soldagem oficial. |
|
Para soldagem de montagem entre aço de alta resistência e aço de baixa resistência, os materiais de soldagem devem ser selecionados de acordo com o tipo de aço de baixa resistência. |
Notícias relacionadas
- Saudações do Dia Nacional da Estrutura de Aço Eihe
- Primeiro içamento com sucesso! O Projeto Ásia-Pacífico Marrocos realizado pela Eihe Steel
- Renovação de qualificação aprovada! Eihe expande constantemente a presença no mercado global
- Entrega de estruturas de aço EHSS para aeroportos e estações
- Foco no desenvolvimento global: Associação da Indústria de Estruturas Metálicas de Shandong realiza com sucesso conferência de intercâmbio de experiências sobre internacionalização industrial
- A EHSS sediou exclusivamente o 8º Fórum de Desenvolvimento de Alta Qualidade de Estruturas de Aço de Shandong e a Conferência Anual SSSIA 2026 em Qingdao com total sucesso
Deixe-me uma mensagem